Remontée de données atelier : exploiter vos données de fabrication

Remontée de données atelier : exploiter vos données de fabrication

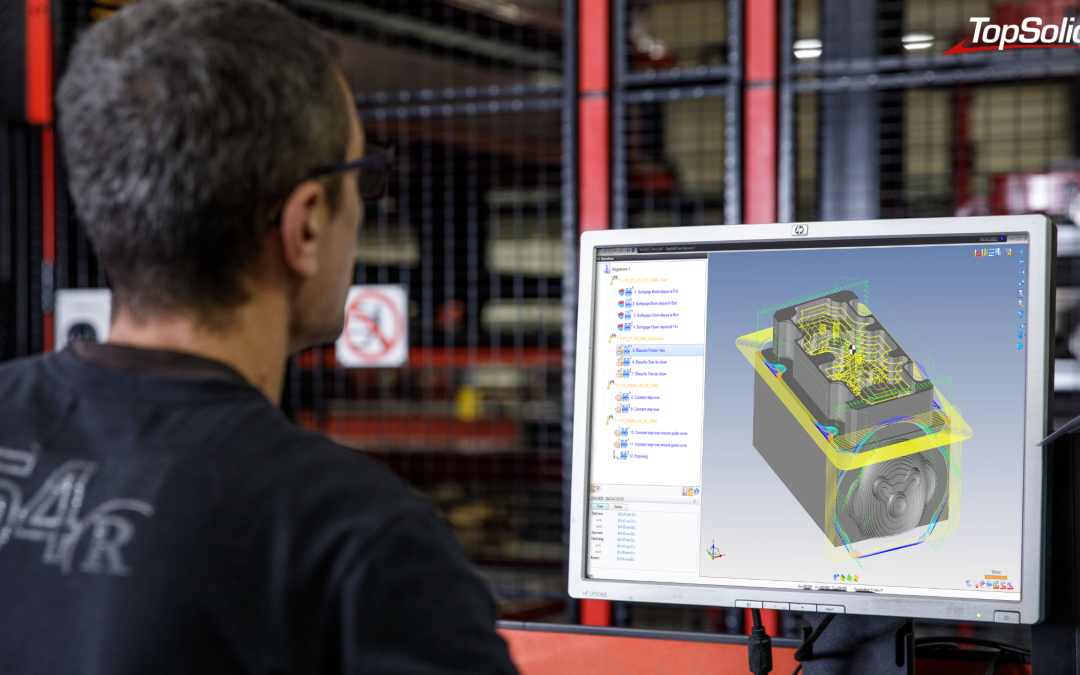
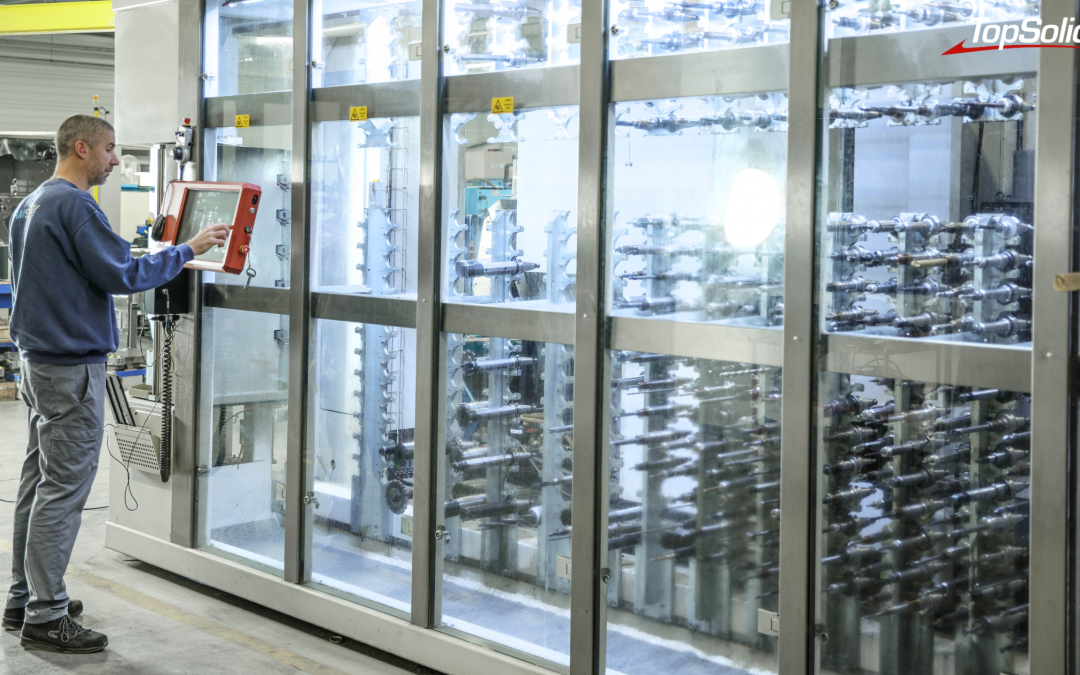
Crédits photo : SADEV (69), spécialiste en mécanique de précision automobile, Stéphane Couchet©

La plupart des ateliers savent parfaitement envoyer un programme sur une machine. Beaucoup moins savent dire, trois mois plus tard, quelle version a réellement usiné la série, où se trouve l’outil qui l’a fabriquée, et combien de fois il a servi. Le flux descendant est maîtrisé. Le flux remontant, lui, se perd presque toujours.

Pourquoi les données de l’atelier ne remontent pas

Un flux descendant bien outillé, un flux remontant qui se dissipe

Du bureau des méthodes vers l’atelier, la chaîne est aujourd’hui bien outillée : programme CN, liste d’outils, gamme, documentation. L’information part, elle arrive, la pièce se fait.

Dans l’autre sens, le silence. Ce qui s’est réellement passé sur la machine reste dans la machine, dans un carnet, ou dans la tête du régleur. Une correction faite au pied de la machine, un outil substitué en urgence, un montage adapté : autant d’informations qui ne remontent jamais dans le système et qui devront être redécouvertes à la prochaine série.

Trois questions sans réponse fiable

  • Quelle version du programme a réellement produit ce lot, et qui l’a modifiée en dernier ?
  • Où se trouve physiquement cet outil assemblé, et sur quelle machine a-t-il été monté ?
  • Combien de fois ce composant outil a-t-il servi au cours des douze derniers mois ?

Tant que ces réponses dépendent de la mémoire d’une personne, l’atelier fonctionne. Mais il fonctionne sans filet : le jour où cette personne est absente, l’information disparaît avec elle.

Remontée de données ou supervision machine : deux sujets distincts

Le terme prête à confusion. Beaucoup l’associent immédiatement à la supervision machine : temps de cycle, arrêts, taux de rendement synthétique. C’est un autre sujet, qui relève d’un MES (Manufacturing Execution System).

La remontée dont il est question ici porte sur les données de fabrication : l’état et l’historique des programmes CN, la localisation et l’usage réel des outils, les données de préréglage, l’occupation des espaces de stockage. Ce sont les données que votre bureau des méthodes utilise tous les jours, et que personne ne consolide.

Cette distinction n’est pas cosmétique. Elle détermine l’outil à mettre en place, et l’ordre dans lequel le faire. Structurer ses données de fabrication avant de brancher un MES évite d’alimenter un système de pilotage avec des référentiels approximatifs.

Cette catégorie d’outils porte un nom : le SDM, pour Shopfloor Data Management, la gestion des données de fabrication de l’atelier. Là où le MES pilote l’exécution en temps réel, le SDM structure le référentiel sur lequel cette exécution s’appuie : programmes, outils, préréglages, stockage.

Quatre données de fabrication à consolider en priorité

1. L’état et l’historique des programmes CN

Un programme n’est pas un fichier figé. Il est créé, verrouillé, libéré, fourni, chargé sur machine. Chacun de ces états dit ce qui est autorisé à produire à un instant donné.

TopSolid’ShopFloor gère l’état des programmes par simple glisser-déposer, conserve l’historique des changements et des mouvements, et enregistre les informations de cycle de vie : créateur, dernières exécutions. Un comparateur de programmes CN intégré, jusqu’à quatre canaux avec vues synchronisées, permet de voir exactement ce qui différencie deux versions.

Concrètement : la question de savoir s’il s’agit bien de la bonne version cesse d’être une affaire de confiance et devient une simple consultation.

2. La localisation des outils et l’occupation du stockage

Un outil qu’on ne retrouve pas est un outil qu’on rachète. Le module Storage Manager visualise en 3D l’ensemble des espaces de stockage, du rack à l’armoire jusqu’au magasin automatisé, et localise composants, outils assemblés, outillages et palpeurs. La gestion se fait par Datamatrix et codes-barres, avec des interfaces vers les systèmes de stockage connectés.

La version 2026 ajoute un codage couleur dynamique de l’état réel des tiroirs et compartiments : libre, occupé, partiellement occupé. La capacité disponible de l’atelier se lit d’un coup d’œil, sans inventaire manuel.

3. L’usage réel des outils et des équipements

C’est la nouveauté la plus directement liée à la remontée des données. Le module Statistics introduit en 2026 analyse l’utilisation réelle des programmes ISO, des composants outils, des outils complets, des outillages et des équipements de mesure.

Il permet d’identifier les ressources à forte valeur ajoutée, de détecter les sous-utilisations, de repérer les composants redondants ou inutilisés et d’anticiper l’obsolescence des stocks. Autrement dit, de piloter les investissements et la maintenance sur des cycles de vie réels plutôt que sur des estimations.

C’est là que la remontée de données change de nature : elle ne sert plus seulement à retrouver une information, elle sert à décider.

4. Les données de préréglage

Le module Tool Set gère le banc de préréglage et les données associées : visualisation 3D des correcteurs à mesurer, préréglage par lot, mémorisation du dernier cycle utilisé pour chaque outil, priorisation automatique des outils demandés en cas de bris d’outil sur machine par exemple.

Les valeurs mesurées ne restent pas sur le banc. Elles alimentent le référentiel, et redescendent vers la machine sans ressaisie.

Transformer ces données en décisions

Une donnée consolidée qu’on ne peut pas exploiter ne sert à rien. La version 2026 intègre le moteur Stimulsoft Designer, qui permet de créer et gérer ses propres modèles de rapports, listes d’outils et de composants ou fiches techniques directement dans le système, sans dépendre d’un outil externe.

Le nouvel affichage dynamique va dans le même sens : développer ou réduire les éléments d’un clic pour ne garder à l’écran que l’information utile. La donnée disponible ne vaut que si elle est lisible par celui qui doit s’en servir.

TopSolid estime que la bonne gestion de l’information peut faire progresser la productivité de 20 % à 50 %. L’ordre de grandeur varie évidemment selon l’organisation de départ, mais la direction, elle, ne prête pas à discussion.

>>> Lire aussi – Mecachrome fiabilise ses transferts CN avec TopSolid’ShopFloor

Deux portes d’entrée pour démarrer sans tout refondre

L’erreur classique consiste à vouloir tout instrumenter d’un coup. TopSolid’ShopFloor est un système modulaire : chaque module apporte ses services, et l’ensemble se déploie progressivement. Dans les faits, deux points de départ dominent.

  • Le programme CN, quand le risque porte sur les versions et la traçabilité des transferts. C’est souvent le point de départ dans les environnements à forte exigence qualité.
  • L’outil, quand le coût du stock d’outils coupants et le temps passé à les chercher deviennent visibles dans les chiffres.

Le reste suit : préréglage, stockage, statistiques d’usage. Et comme la solution s’interface avec les ERP, MES, PLM (Product Llifecycle Management) et autres systèmes de gestion de données techniques, elle se greffe sur l’existant au lieu de le remplacer.

Le détail des modules est disponible sur la page du logiciel de gestion d’atelier TopSolid’ShopFloor.

Tester TopSolid’ShopFloor en conditions réelles

Ce type de sujet se juge mal sur une plaquette. TOPSOLID a ouvert des espaces de démonstration TopSolid’ShopFloor dans ses agences, où les modules tournent en conditions réelles avec les experts qui les déploient. C’est le format le plus rapide pour savoir si le sujet vous concerne, et à quel niveau.

Vos programmes, vos outils et vos données de fabrication sont-ils réellement exploitables ? Nos experts vous accueillent dans nos espaces de démonstration TopSolid’ShopFloor pour en juger sur pièce. Faites dès à présent une demande de démonstration personnalisée.

Questions fréquentes sur la remontée de données atelier

Qu’est-ce que la remontée de données atelier ?

C’est la consolidation, dans un référentiel unique, des informations produites par l’atelier au cours de la fabrication : état et historique des programmes CN, localisation et usage des outils, données de préréglage, occupation des zones de stockage. Elle complète le flux descendant classique, qui envoie programmes et listes d’outils vers les machines.

Qu’est-ce qu’un SDM (Shopfloor Data Management) ?

Un SDM est un système de gestion des données de fabrication de l’atelier : état et historique des programmes CN, outils et leur localisation, données de préréglage, espaces de stockage. Il constitue le référentiel de fabrication, quand un MES pilote l’exécution de la production. Les deux sont complémentaires.

TopSolid’ShopFloor est-il un MES ?

Non. C’est un système de gestion des données de fabrication, qui dispose d’interfaces avec les ERP, MES, PLM et autres systèmes de gestion de données techniques. Les deux sont complémentaires : le référentiel de fabrication d’un côté, le pilotage de l’exécution de l’autre.

Faut-il utiliser TopSolid’Cam pour en bénéficier ?

Non. Le module Program Manager gère tous les formats de programmes, quel que soit l’émetteur, qu’ils proviennent de TopSolid ou d’un autre logiciel de FAO.

Quels équipements peuvent être connectés ?

Les machines à commande numérique via des interfaces directes avec Siemens, Heidenhain, Fanuc et Fastems, les machines compatibles WPD, les bancs de préréglage de type Zoller, Kelch ou EZset, les systèmes de stockage connectés, ainsi que les scanners codes-barres, Data Matrix et RFID.

Peut-on déployer la solution progressivement ?

Oui. L’architecture est modulaire et prévue pour une mise en œuvre progressive, module par module, avec une gestion des utilisateurs et des rôles.
TOPSOLID fait son entrée dans les salles d’examen du baccalauréat en Italie

TOPSOLID fait son entrée dans les salles d’examen du baccalauréat en Italie

De la conception CAO/FAO à l’outillage CNC : comment la deuxième année de la nouvelle filière « Productions mécaniques pour le Made in Italy » transforme le baccalauréat en un véritable tremplin vers les entreprises locales.

Imaginez une épreuve d’examen où l’on ne vous demande pas seulement de réciter une formule par cœur, mais de vous comporter comme un ingénieur de production dans une entreprise mécanique.

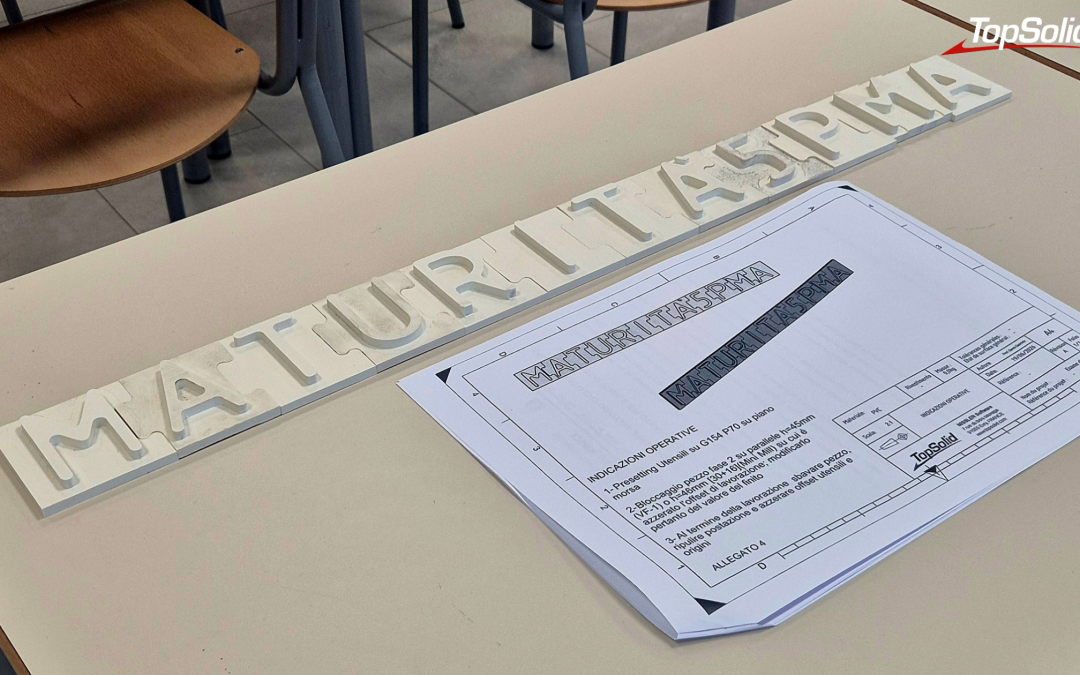
Calculer les contraintes d’un arbre en acier C43, choisir les roulements dans le manuel, concevoir le carter d’un réducteur en CAO, définir la stratégie FAO et, enfin, se rendre en atelier pour mettre la pièce à zéro et régler une machine CNC.

Il ne s’agit pas là de la description d’un parcours d’insertion en entreprise, mais bien du sujet réel de la deuxième épreuve de l’examen d’État pour la filière IP13 – Industrie et artisanat pour le « Made in Italy » (productions mécaniques).

Un pont parfait entre les bancs de l’école et l’atelier 4.0, que les élèves ont franchi en utilisant une suite logicielle complète telle que TopSolid.

Nous avons interviewé le professeur Gabriele Gerini, enseignant de laboratoire à l’I.I.S. Leonardo da Vinci de Florence (Italie), qui a guidé les élèves dans un parcours expérimental qui s’est avéré fructueux.


Monsieur le professeur, cette année, les élèves ont passé un examen particulièrement lié au « Made in Italy » et au territoire. Quel était l’objectif de la commission ?

G.G : Pour notre établissement, cette année scolaire marque la deuxième et dernière année de la nouvelle filière « Productions mécaniques pour le Made in Italy ». Par rapport à l’année dernière, nous avons cherché à donner un caractère plus spécialisé et technique à l’épreuve qui, comme le prévoit l’arrêté ministériel , est élaborée par le jury dans un cadre général afin de mettre en valeur les spécificités de l’établissement et les expériences de formation réellement menées par les élèves.


Quelles compétences sont réellement évaluées à travers un examen de ce type ?

G.G : Un examen ainsi structuré mêle diverses compétences. Les élèves doivent démontrer qu’ils ont acquis des compétences dans les domaines de la conception, du dessin technique en trois dimensions et de la programmation FAO, ainsi que dans l’équipement et la mise en service des machines à commande numérique. Je pense qu’un profil aussi complet, capable de gérer toutes les phases du cycle de vie du produit, est très recherché par les entreprises, qui recherchent aujourd’hui précisément la polyvalence et la compétence.


Selon vous, dans le domaine de la mécanique, quelle est l’importance de combiner l’intégration entre la conception CAO/FAO et le dimensionnement mécanique par rapport à la seule théorie ?

G.G. : Réussir à donner forme à ce que les étudiants étudient, conçoivent et dessinent est fondamental dans l’optique d’une formation plus critique et véritablement éclairée. D’ailleurs, je trouve que les paroles de Confucius sont plus que jamais d’actualité : « Si j’écoute, j’oublie ; si je regarde, je me souviens ; si je fais, j’apprends ». La théorie est fondamentale, mais elle n’acquiert de valeur que lorsqu’elle devient l’outil permettant de résoudre un véritable problème de production.


Quelle a été la réaction des élèves lorsqu’ils ont découvert un sujet d’examen aussi proche d’un cas industriel réel ?

G.G. : Plutôt que de la surprise, je parlerais d’une prise de conscience positive de la part des élèves. S’agissant d’une épreuve élaborée par le jury sur la base des directives ministérielles, les élèves savaient qu’ils seraient confrontés à un cas réel et exigeant, mais ils n’en connaissaient absolument pas le contenu spécifique. Leur sérénité était le fruit du parcours des deux dernières années, et en particulier de cette dernière année scolaire, au cours de laquelle nous avons beaucoup travaillé sur le développement de projets concrets. En les habituant quotidiennement à passer de l’étude théorique et technique à la mise en œuvre pratique, ils sont arrivés le jour de l’examen avec les outils intellectuels et opérationnels nécessaires pour aborder le sujet avec une grande maturité.


>>> Lire aussi – TopSolid Éducation et la formation industrielle

Quelles ont été les difficultés les plus fréquentes rencontrées par les élèves au cours de leur formation ?

G.G. : Les élèves ont été confrontés à un grand nombre de cas pratiques et à une multitude de technologies. Cette épreuve d’examen portait spécifiquement sur le fraisage, mais au cours de l’année, des projets liés au tournage, à la découpe laser et à l’impression 3D ont été réalisés, visant à intégrer, dans des cas complexes, toutes les technologies disponibles dans notre établissement, sans négliger la mesure et les contrôles géométriques et dimensionnels à l’aide d’une machine à mesurer tridimensionnelle (CMM). Au cours de leur formation, ils ont expérimenté différentes stratégies de programmation, le choix des paramètres de coupe et les réglages d’usinage, en mettant l’accent sur les approches spécifiques aux différents matériaux, tout en gardant un œil sur les délais de production et la durée d’affûtage des outils. Les usinages réalisés ont été principalement en 2,5 axes, dans certains cas en 4-5 axes positionnés, avec un exemple remarquable d’usinage en 5 axes en continu.


Combien de temps faut-il en moyenne pour qu’un étudiant devienne autonome dans l’utilisation de TOPSOLID ?

G.G. : Avec une méthode d’apprentissage adaptée et une motivation constante à concevoir et réaliser des pièces mécaniques variées, je pense qu’une année scolaire peut suffire pour amener les élèves à un niveau d’autonomie plus que suffisant. D’ailleurs, cela s’est vérifié au cours de cette première année expérimentale où nous avons choisi d’utiliser TopSolid lors de l’examen du baccalauréat. Bien sûr, lorsqu’il s’agit d’usinages et de formes plus complexes ou de matériaux particuliers, les délais s’allongent ; je pense toutefois que le plus grand obstacle réside dans la compréhension des logiques sous-jacentes du logiciel qui, d’après mon expérience et les retours des élèves, s’avèrent très intuitives.


Quelles sont les compétences qui font la différence entre un élève moyen et un élève particulièrement bien préparé ?

G.G. : Je suis heureux de constater que l’ensemble des élèves formés au logiciel a démontré une compétence suffisante pour programmer à partir de zéro une pièce mécanique même relativement complexe, comme celle prévue par l’épreuve. Pour quelqu’un qui exerce mon métier, c’est là la plus grande satisfaction : parvenir à impliquer tout le monde sans laisser personne de côté.

Bien sûr, je suis également fier des performances exceptionnelles dont nos jeunes ont su faire preuve et qui, j’en suis convaincu, les mèneront vers une carrière riche en satisfactions. La différence réside dans le choix éclairé des bonnes étapes d’usinage et dans la détermination optimale des paramètres de coupe, en tenant compte des délais d’usinage et de la disponibilité réelle des outils dans l’atelier. Un jeune qui sait intégrer toutes ces informations et les traduire en une programmation fluide et efficace est sans aucun doute prêt à relever les défis d’une industrie en quête constante de compétences de ce niveau.


En analysant le sujet, on passe du calcul des contraintes (flexion et cisaillement) à la stratégie d’usinage FAO et à l’outillage. À quelle étape les étudiants ont-ils fait preuve de la plus grande maturité technique ?

G.G. : Dans l’ensemble, les élèves ont su faire leurs preuves à toutes les étapes. La programmation CAM constituait certes l’obstacle le plus important, mais tous l’ont surmonté haut la main, certains élèves particulièrement brillants ayant même accompli cette tâche de manière remarquable.  La partie la plus complexe reste celle du calcul et du dimensionnement : n’oublions pas qu’il s’agit d’un établissement professionnel, qui accueille des élèves ayant une vocation pratique et opérationnelle ; leur faire passer une épreuve aussi complète était un défi que nous avons voulu leur lancer et qu’ils ont relevé avec brio. L’étape qui m’a le plus agréablement surpris a été celle de l’équipement de la machine. Tous les élèves ont réalisé la partie pratique en totale autonomie pour les opérations fondamentales de préréglage des outils, de remise à zéro de la pièce et de gestion du programme. Certains ont même su faire des choix judicieux lors de la correction du rayon de compensation afin de respecter les tolérances de conception. Réaliser une telle activité dans le cadre d’un examen a un impact significatif sur la gestion de l’anxiété et de la performance : un aspect que, en tant que jury et équipe enseignante, nous ne pouvons que saluer et valoriser.


Préparer une classe à une épreuve aussi complète nécessite un important travail d’équipe entre les enseignants et un programme bien structuré. Quel conseil donneriez-vous à vos collègues d’autres établissements qui souhaiteraient mettre en place des parcours CAO/FAO aussi intégrés ?

G.G. : La conception de cette année scolaire a été intense, réfléchie et captivante. L’intégration totale entre les travaux pratiques et la matière principale (Conception et Production) a permis de développer une synergie grâce à laquelle chaque activité était structurée de A à Z, de la conception à la réalisation. L’effort nécessaire à la mise en place du matériel et à la préparation des cours, afin de respecter les délais imposés par des emplois du temps de plus en plus serrés, est loin d’être simple. Mais lorsqu’il est abordé avec enthousiasme, il permet d’atteindre n’importe quel objectif avec les élèves, en redécouvrant en eux cette passion qui nous fait encore croire que l’école est le lieu où se forge le caractère d’une personne et où se construisent les rêves et les ambitions.

Tout cela a été possible grâce à toute l’équipe de TOPSOLID, des responsables administratifs et commerciaux jusqu’aux techniciens, qui ne nous ont jamais fait défaut dans leur soutien. La voie tracée est passionnante et, en tant qu’établissement et département de mécanique, nous sommes impatients de la parcourir et de la mettre en œuvre de plus en plus aux côtés des futures générations d’étudiants.


Avant de conclure, nous tenons à remercier l’I.I.S. Leonardo da Vinci de Florence et le professeur Gabriele Gerini d’avoir partagé cette expérience pédagogique innovante, offrant ainsi un aperçu concret de la manière dont l’école peut répondre aux besoins de l’industrie moderne et préparer les jeunes aux défis de l’avenir.

Un remerciement tout particulier va également à Benso Tuscany Srl, revendeur TopSolid, en la personne de Gianpiero Sigismondi, dont l’engagement personnel et le grand dévouement ont permis de concevoir, de soutenir et de donner vie à cet important projet de formation. Une synergie précieuse, capable de tracer une voie vertueuse pour l’école et le territoire.

L’expérience de l’établissement démontre que la CAO/FAO n’est plus seulement un outil utilisé en entreprise, mais qu’elle peut devenir un élément central de la formation, voire du baccalauréat. Introduire TopSolid dans les salles de classe a signifié demander aux élèves de raisonner comme des techniciens, des concepteurs et des opérateurs de production, en mettant en œuvre des compétences réelles et immédiatement exploitables dans le monde du travail.

Il a été confirmé que, lorsque l’école, la technologie et la pédagogie travaillent dans le même sens, la frontière entre formation et profession s’estompe jusqu’à presque disparaître. Grâce au parcours suivi avec TopSolid, ces jeunes n’arrivent pas dans le monde de l’industrie en tant que débutants : ils ont déjà acquis la méthode, l’autonomie de base et le langage technique nécessaires pour s’intégrer rapidement dans une entreprise et entamer leur véritable parcours de développement professionnel.

Et, dans un secteur en quête constante de compétences qualifiées, c’est peut-être là le résultat le plus important de tous.

TopSolid’Web Configurator : configurer, chiffrer et vendre en 3D depuis son navigateur

TopSolid’Web Configurator : configurer, chiffrer et vendre en 3D depuis son navigateur

Crédits photo : Design Bois (69), spécialiste en agencement intérieur haut-de-gamme, conception et fabrication de solutions en menuiserie, Stéphane Couchet©

Imaginez un commercial itinérant qui arrive chez un client, ouvre son ordinateur et configure en direct, sous les yeux de son interlocuteur, le produit exact qui lui correspond, avec une visualisation 3D en temps réel et le prix mis à jour à chaque modification. 

C’est ce que permet TopSolid’Web Configurator, la nouvelle solution web lancée en février 2026 par TOPSOLID. Une première dans l’écosystème CAO/FAO : un configurateur entièrement intégré à la base de données TopSolid, sans duplication, sans ressaisie, disponible depuis n’importe quel navigateur.

Julien Poirot, responsable produit chez TOPSOLID, revient sur la genèse du projet, ses usages concrets et ce qui le différencie fondamentalement des configurateurs web du marché.

Une « bouteille à la mer » qui a trouvé son public

Tout commence à l’édition 2024 du salon Batimat. TOPSOLID y présente discrètement, sous forme de vidéo, un prototype de configurateur web. Pas encore de version à tester, juste une démonstration pour sonder le marché.

La réaction est immédiate. « Il y a eu un certain enthousiasme. Ça nous a confortés dans notre décision », raconte Julien Poirot. Les contacts affluent, les besoins se précisent, le développement s’accélère.

Un an de phase Early Access plus tard, TopSolid’Web Configurator est officiellement lancé en février 2026 dans sa version Release : stable, garantie en données, utilisable en production. Le produit entre désormais dans le cycle annuel de mises à jour de TOPSOLID. 

Et c’est ce même salon Batimat, en octobre prochain, qui accueillera sa présentation officielle au grand public.

L’avantage décisif : une base de données unifiée

Des configurateurs web, il en existe. Mais ils fonctionnent presque tous selon le même schéma : une base de données dédiée au configurateur d’un côté, la base du bureau d’études de l’autre. Résultat : deux bases à maintenir, des coûts d’intégration élevés, des risques d’écart entre ce que le commercial montre et ce que le BE conçoit.

Julien Poirot résume le problème : « On multiplie par deux les coûts de maintenance, les coûts de création, tout. Tandis que sur TopSolid, la base de données est unifiée. On crée les choses une fois et après, on peut les exploiter au travers de nos deux solutions. »

TopSolid’Web Configurator s’appuie directement sur les fichiers TopSolid existants. Les produits configurables sont conçus depuis TopSolid 7, sans reconception, sans double saisie. Les mises à jour du bureau d’études se propagent automatiquement au configurateur. Et comme le paramétrage hérite directement de la puissance de TopSolid, il n’y a pas de limite aux variantes, options ou combinaisons possibles.

Deux usages, un seul outil

TopSolid’Web Configurator répond à deux besoins distincts, mais complémentaires. Le premier est orienté vente, le second vers l’autonomie client.

Un commercial équipé d’un argument visuel

Lors d’un rendez-vous client, le commercial ouvre le configurateur sur son PC, sélectionne les options du produit (dimensions, matériaux, accessoires, etc.) et son interlocuteur voit instantanément la représentation 3D évoluer, avec le prix recalculé en direct.

Une fois la configuration validée avec le client, les fichiers 3D sont transmis directement aux équipes méthodes, sans ambiguïté et, encore une fois, sans ressaisie, et sans risque de mauvaise interprétation.

Un client autonome sur les configurations standard

Pour les entreprises dont les équipes passent beaucoup de temps sur des devis répétitifs et à faible valeur ajoutée, TopSolid’Web Configurator permet de rediriger une partie de ce flux directement vers les clients. 

« Et si le client souhaite rentrer plus dans le détail d’une conception particulière, vous proposez d’être mis en relation avec un commercial, mais avec une base exploitable », résume Julien Poirot.

Ce modèle libère du temps commercial pour les projets plus complexes, sans sacrifier la qualité de la relation client. Les équipes se concentrent là où leur expertise fait vraiment la différence.

>>> Lire aussi – Automatisation, intégration, simulation : le guide des tendances CAO/FAO qui changent la donne

Le CQS : formaliser le chiffrage, capitaliser le savoir-faire

TopSolid’Web Configurator intègre un moteur de chiffrage, un CQS (Cloud Quote Services). Celui-ci calcule automatiquement le prix de chaque configuration en appliquant les règles tarifaires définies par l’entreprise : quantités, options, coûts de montage, majorations…

L’enjeu dépasse le simple calcul de prix. « Cela apporte un cadre et de la rigueur. Et permet à l’entreprise de capitaliser sur un savoir-faire, explique Julien Poirot. Parce qu’aujourd’hui, quand on a un commercial qui a tout le savoir-faire et l’expérience des produits et du chiffrage, s’il décide de partir, tout est perdu. Avec le configurateur, on arrive à établir des règles d’entreprise. Cela permet une transmission de ce savoir-faire. »

La mise en place du CQS est aussi l’occasion de formaliser des règles qui relevaient parfois de l’approximation. Comment chiffrer le montage d’un garde-corps, d’un escalier, d’un ouvrage complexe ? Les discussions autour de la table aboutissent à des règles claires, documentées, et reproductibles, quelle que soit la personne qui prend en charge le devis.

Déjà en production : Echelles Néressy

Thomas Latéulère, dessinateur industriel chez Echelles Néressy, fabricant spécialisé dans les équipements d’accès industriels, échelles, passerelles, garde-corps, l’utilise en production depuis sept mois. Un déploiement sur un secteur exigeant, qui illustre la maturité atteinte par la solution dès son lancement.

Ce type de produits configurables, des structures dont les dimensions, les options de sécurité et les conditions d’installation varient d’un chantier à l’autre, est précisément là où TopSolid’Web Configurator apporte le plus de valeur : des combinaisons nombreuses, des règles métier précises, et un besoin de présentation visuelle forte face aux clients.

Hébergé chez vous, aux couleurs de votre marque

TopSolid’Web Configurator est auto-hébergé sur les serveurs du client. Pas de cloud imposé, pas de transit de données chez un tiers : l’entreprise reste entièrement propriétaire et souveraine de son configurateur et de ses données. À noter : le moteur de chiffrage CQS fonctionne via un service cloud dédié, seules les données nécessaires au calcul de prix y transitent.

La solution est entièrement personnalisable : logo, charte graphique, catalogue, visuels. Elle est également multilingue, ce qui en fait un outil adapté aux fabricants qui commercialisent à l’international. L’objectif est explicite : que le configurateur soit perçu comme l’outil du client, pas comme un produit TopSolid.

Trois architectures de déploiement sont disponibles selon le niveau de flux et les besoins d’isolation par rapport au bureau d’études : centralisée, déportée ou isolée. 

>>> Lire aussi – Former les techniciens de demain, sur les outils d’aujourd’hui

TopSolid’Web Configurator est disponible pour tous les secteurs d’activité TopSolid : métallerie, bois, conception, outillage. Tout fabricant travaillant avec des produits à options et variantes peut en bénéficier, indépendamment du module TopSolid qu’il utilise.

Vous souhaitez découvrir TopSolid’Web Configurator en situation réelle ? Contactez nos équipes pour une démonstration personnalisée.

Automatisation, intégration, simulation : le guide des tendances CAO/FAO qui changent la donne

Automatisation, intégration, simulation : le guide des tendances CAO/FAO qui changent la donne

Crédits photo : Découpe laser de notre client Ferrier (39), spécialiste en tôlerie fine, Stéphane Couchet ©

Délais raccourcis, séries plus petites, géométries plus complexes, pénurie de talents techniques : les ateliers de mécanique font face à une accumulation de pressions qui n’a guère de précédent. Dans ce contexte, les logiciels de CAO et de FAO ne sont plus de simples outils de conception ou de programmation. Ils sont devenus le cœur de la performance opérationnelle des entreprises industrielles.

Mais la profusion des innovations numériques rend les arbitrages difficiles. IA, jumeaux numériques, fabrication additive, ERP intégré : par où commencer… et pourquoi ? Pour aider à y voir plus clair, nous avons interrogé les experts TOPSOLID. Benoît Lallier, spécialiste des environnements CAO/FAO, et Alexis Jacquillard, expert intégration ERP, partagent leur lecture des grandes tendances de 2026 et tout ça sans langue de bois, avec des exemples concrets.

Automatisation : en finir avec la programmation artisanale

La première tendance de fond, c’est l’automatisation des tâches répétitives, côté conception comme côté usinage. Pas encore l’IA au sens strict pour la partie FAO (l’horizon étant plutôt 2027-2028 pour les fonctions d’usinage les plus avancées), mais une automatisation structurée et pragmatique, accessible dès aujourd’hui.

Côté CAO : capitaliser ce qu’on a déjà construit

Combien de temps perd-on à reconcevoir des composants qu’on a modélisés des dizaines de fois ? Benoît Lallier identifie là l’un des premiers leviers à activer : les bibliothèques de composants paramétrés. « Si j’ai un catalogue de vérins d’un fournisseur comme Festo et que, en tant que bureau d’études, je dois en consommer régulièrement, plutôt que de reconcevoir le vérin à chaque fois, je le mets en bibliothèque. Ou j’importe directement le fichier 3D depuis le site fournisseur. »

>>>> Lire aussi – Du bureau d’études à l’atelier : comment casser les silos pour mieux produire ?

TopSolid intègre également des composants intelligents qui automatisent les opérations CAO liées à leur positionnement. « Quand on place une vis pour assembler deux pièces, elle applique automatiquement le perçage sur la première pièce et le trou taraudé sur la seconde. Sur un projet complet, ce sont des dizaines de minutes récupérées. »

Pour aller plus loin, il est possible d’enregistrer des méthodes de travail génériques, des scripts d’opérations que l’on réapplique en quelques clics sur une nouvelle géométrie, ou de développer des automatisations sur mesure via les API de TopSolid, pour les entreprises prêtes à investir un peu de développement.

Côté FAO : de la bibliothèque d’outils au Boost Milling

Le même principe de capitalisation s’applique en usinage. Les bibliothèques d’outils coupants centralisent les paramètres de chaque outil, que l’on construise sa propre base ou que l’on importe directement depuis les fournisseurs (Kennametal, Sandvik, Fraisa…) via la norme ISO 13399. « Certains clients dédient une personne à la création de ces bibliothèques. L’effort se fait au départ, puis tout l’atelier en bénéficie. »

Une fois ces fondations posées, les gains s’accélèrent. Un programme FAO peut être réappliqué automatiquement sur une nouvelle géométrie : si la pièce évolue, le parcours d’usinage se recalcule sans repartir de zéro, en mode associatif. On peut également dupliquer une gamme complète d’une pièce à une autre très similaire. « C’est vraiment copier-coller. Il suffit de repiquer les faces concernées. »

Parmi les leviers encore sous-exploités, Benoît Lallier cite le Boost Milling (usinage trochoïdal). « C’est comme passer d’une BMW à une Formule 1. On peut gagner jusqu’à 70 % de temps en ébauche par rapport à une stratégie standard. Le frein principal, c’est souvent la méconnaissance : les clients qui ne connaissent pas n’achètent pas les outils coupants adaptés. Ceux qui s’y mettent ne reviennent pas en arrière. »

Les dossiers de fabrication automatiques complètent le tableau. Au lieu d’un transfert verbal entre programmeur et opérateur, TopSolid génère automatiquement un document structuré avec les temps par opération, références outils, tolérances, visuels 2D. « L’opérateur arrive avec une liste précise. À chaque fois qu’il tourne une page, il sait exactement ce qu’il doit faire. C’est didactique. »

Un enjeu souvent négligé : la transmission du savoir-faire

Quand un expert FAO part à la retraite, ses années d’expérience partent avec lui, à moins qu’elles n’aient été capitalisées dans des bibliothèques et des méthodes enregistrées.

C’est précisément ce que permet TopSolid. « Les personnes qui arrivent dans l’entreprise peuvent réutiliser ce qui a été développé par leurs collègues, sans avoir à devenir elles-mêmes des super-experts. »

>>>> Lire aussi – Former les techniciens de demain, sur les outils d’aujourd’hui

Du silo au fil numérique : l’intégration CAO/FAO/ERP comme avantage compétitif

C’est la tendance la plus transformatrice de 2026, et l’une des plus sous-estimées. Dans beaucoup d’ateliers, CAO, FAO et ERP fonctionnent encore comme trois systèmes parallèles qui ne se parlent pas vraiment. Les conséquences sont bien connues, mais souvent acceptées comme une fatalité.

Les douleurs du cloisonnement

Alexis Jacquillard pose le diagnostic avec clarté : « L’ERP, c’est le centre névralgique d’une société. C’est là où tout transite. Quand on a des bases indépendantes qui ne parlent pas le même référentiel, on ne sait pas si la référence dans un système correspond à la même référence dans l’autre. On peut tous parler, mais on ne parle pas la même langue. »

Les coûts visibles (ressaisies, conversions de fichiers, doublons) ne sont que la partie émergée. Les erreurs silencieuses sont souvent plus graves : une divergence entre le modèle du bureau d’études et ce qui est réellement fabriqué, un besoin matière calculé sur une nomenclature obsolète, une information perdue au passage d’un système à l’autre.

Dans les grandes structures, des profils de « data managers » émergent pour surveiller la cohérence des bases de données. Le problème est réel et il a un coût.

Ce que l’intégration change concrètement

Quand la chaîne repose sur un modèle unique de données, les bénéfices sont mesurables dès les premières semaines. « Prenons le cas d’un fabricant de machines spéciales. La personne commerciale prend une commande, le dessinateur conçoit la machine. Derrière, le bureau des méthodes n’a pas besoin de tout ressaisir : il bénéficie directement du travail du dessinateur. Du bureau d’études au bureau des méthodes, on gagne facilement 50 % du temps. Et il n’y a pas d’erreur de ressaisie. »

La connexion entre FAO et ERP ouvre un angle d’analyse particulièrement puissant : la comparaison entre temps théorique et temps réel. Le temps d’usinage calculé par la FAO représente la référence. Une fois en production, l’ERP remonte le temps réellement pointé par l’opérateur. « Si à chaque fois, la FAO dit trois minutes et qu’on est systématiquement à quatre minutes, il faut comprendre pourquoi. On voit le gras sur la production qu’on pourrait ajuster. »

L’interconnexion couvre aujourd’hui l’ensemble de l’écosystème TOPSOLID : CAO, TopSolid’Cam (usinage), TopSolid’Cut (tôlerie), ShopFloor (gestion atelier), PartCosting et Inspection. Ces modules sont connectés nativement à l’ERP : ShopFloor transmet les besoins d’achat à l’ERP, l’ERP passe ensuite les commandes d’achat et retourne les quantités reçues.

Prochaine étape : une liaison renforcée avec Inspection, dans laquelle l’utilisateur pourra ouvrir TopSolid’Inspection directement depuis l’ERP et buller son plan, les côtes à relever remonterons alors automatiquement dans ce dernier.

L’argument best-of-breed : une réponse directe

Certains industriels défendent l’idée qu’assembler les meilleures briques spécialisées du marché est supérieur à une suite intégrée. Alexis Jacquillard répond sans détour : « Certes, ils peuvent choisir les meilleurs outils du marché. Mais ils ne seront pas autant intégrés que ce que nous, on fait aujourd’hui. La liaison est robuste parce que c’est un standard interne, pas un développement spécifique. Quand les clients demandent des évolutions, on les intègre et tout le monde en bénéficie. Avec un best-of-breed, c’est souvent du sur-mesure coûteux qu’il faudra refinancer à chaque nouvelle demande. »

À cela s’ajoute un argument de fond que les difficultés de recrutement actuelles rendent plus concret que jamais : « Avant, les dirigeants se disaient : ce n’est pas grave, je prends une personne pour ressaisir. Aujourd’hui, recruter à tous les niveaux est difficile. Ces interconnexions sont simplement des facilitateurs. On en est au point où on ne comprend plus qu’un système ne soit pas automatisé. »

La conduite du changement : le vrai frein

La barrière principale à l’adoption d’une chaîne intégrée n’est pas technique. Elle est humaine. « Changer d’ERP, c’est comme changer le mode de gestion de l’entreprise. C’est légitime que ça fasse peur. Mais un ERP, sa durée de vie, c’est entre 7 et 10 ans. La vraie question, c’est ce qu’on perd à rester sur un système qui a vieilli. »

TOPSOLID accompagne cette transition avec formations, ateliers et transfert de compétences, sur des durées qui vont de trois mois pour un démarrage en production directe, à six mois pour les migrations complètes. Ces moments sont aussi souvent l’occasion de remettre à plat les données et les processus : « On profite du changement pour tout remettre au propre. Les clients se rendent compte que leur base avait besoin d’un grand ménage. »

>>> Lire aussi – Produire vite et bien : les PME industrielles face au défi des délais clients

Jumeaux numériques et simulation : du buzzword à la réalité de l’atelier

Le terme « jumeau numérique » est devenu si galvaudé qu’il mérite d’être ancré dans le réel. Dans un atelier de mécanique, un jumeau numérique, c’est avant tout une représentation 3D fidèle de la machine-outil, de son environnement direct et des pièces qui y sont usinées, suffisamment précise pour que la simulation en déporté soit fiable.

Benoît Lallier démystifie : « Le but, c’est d’avoir virtuellement une représentation 3D de sa machine-outil pour être en capacité de faire de la simulation la plus réaliste possible. De façon à ce que quand je programme depuis mon bureau, sans être sur la machine, je sois déjà capable de savoir ce que la machine va faire. »

La simulation intégrée permet de vérifier en amont l’absence de collisions, les temps de cycle précis qui servent à chiffrer et à vendre, les flux matière pour une série donnée, et d’équilibrer les charges entre machines avant que les pièces n’arrivent en production. « À un moment, le client se dit : tiens, au lieu de passer cette pièce sur la petite machine, ça serait mieux sur celle d’à côté. Ça a l’air évident, mais sur un flux tendu, ça ne l’est pas toujours. »

Le bénéfice concret est double. En atelier, le temps de mise au point s’effondre : l’opérateur arrive avec un dossier de fabrication qui liste exactement les outils à assembler, leurs dimensions et leurs réglages. Hors atelier, la machine peut continuer à produire pendant que le programmeur prépare le prochain programme – la programmation en tâches masquées.

La simulation protège aussi les équipements. On parle de machines qui valent des centaines de milliers d’euros, d’outils coupants dont la casse représente un coût immédiat, et de pièces en matériaux coûteux qui partiraient au rebut en cas d’erreur. « Le but du jeu, c’est de ne rien casser. On détecte très rapidement si un trajet va générer une collision, avant de toucher à la machine réelle. »

Le post-processeur comme clé de voûte

C’est lui qui traduit les trajectoires simulées en langage machine reconnu par la commande numérique, sans correction manuelle. « C’est un savoir-faire de TOPSOLID qui date de plus de 40 ans. L’idée, c’est de livrer un outil clé en main : le client clique sur Envoyer le code et n’a rien à reprendre. »

Fabrication additive, 5 axes et procédés hybrides

L’usinage 5 axes se généralise, et avec lui la complexité des gammes et des stratégies. Les machines hybrides, capables d’alterner fabrication additive et soustraction, ouvrent des possibilités de géométries autrefois inatteignables, tout en réduisant le nombre de prises de pièce.

Ces évolutions ne remettent pas en cause les principes précédents : disposer d’une solution CFAO capable de piloter ces procédés avancés sans rupture dans la chaîne numérique reste la condition d’un déploiement efficace. Un parcours 5 axes généré dans un outil déconnecté de l’ERP ne permet pas de capitaliser sur les données réelles ni de piloter finement les coûts associés.

TOPSOLID a également intégré la robotique dans son environnement, en traitant le robot comme une machine-outil conventionnelle. « On ne voulait pas faire de différence, explique Benoît Lallier. Un client qui programme ses pièces sur ses centres d’usinage doit pouvoir passer au robot sans réapprendre. Hormis les spécificités de paramétrage liées aux axes de rotation, la logique est la même. »

Collaboration et montée en compétence : l’humain reste au centre

Toutes les tendances précédentes partagent un point commun : elles ne produisent leur plein effet que si les équipes qui les utilisent sont formées, accompagnées et capables de capitaliser collectivement leurs pratiques.

La question n’est donc pas seulement de choisir les bons outils, mais de choisir un partenaire éditeur capable d’accompagner dans la durée : au déploiement initial, lors des évolutions de version, et à chaque fois qu’un nouveau besoin métier émerge. Les nouvelles générations de techniciens formées sur TopSolid représentent par ailleurs un atout concret pour les entreprises qui recrutent. « C’est la même logique partout. Quand ils arrivent en entreprise, il n’y a pas de rupture. »

Comment transformer ces tendances en avantage compétitif ?

La question n’est pas de courir après toutes les innovations en même temps. C’est de clarifier ses enjeux propres (délais, qualité, flexibilité, maîtrise des coûts) et de cartographier sa chaîne numérique actuelle. Où sont les ruptures ? Où perd-on du temps, de l’information, de la marge ?

Les leviers se dessinent souvent d’eux-mêmes : intégration CAO/FAO si la programmation représente un goulot d’étranglement, connexion avec l’ERP si la ressaisie et les écarts théorique/réel coûtent cher, simulation si les mises au point en atelier sont longues et les rebuts fréquents. Dans chacun de ces cas, l’efficacité des outils dépend directement de la cohérence de la chaîne numérique qui les relie.

C’est précisément là que réside la force d’une suite intégrée comme TOPSOLID : non pas d’être la meilleure brique sur chaque segment, mais de faire travailler toutes les briques ensemble, sans friction, dans un référentiel commun.

Vous souhaitez évaluer les leviers d’automatisation ou d’intégration les plus pertinents pour votre atelier ? Contactez nos équipes pour un échange concret sur votre situation.

Robot en atelier : et si la programmation n’était plus un obstacle ?

Robot en atelier : et si la programmation n’était plus un obstacle ?

Le robot industriel s’impose de plus en plus dans les ateliers de mécanique. Selon le World Robotics Report 2025 de l’IFR, 542 000 robots industriels ont été installés dans le monde en 2024, soit plus du double d’il y a dix ans. La question n’est plus de savoir si le robot va s’imposer en atelier, mais comment en exploiter vraiment le potentiel.

Flexibilité, portée, capacité à travailler sur de grandes pièces ou des géométries complexes : ses atouts sont réels. Mais pendant longtemps, en exploiter tout le potentiel supposait de maîtriser un environnement de programmation spécifique, déconnecté des outils CAO/FAO existants. TopSolid’Cam Robot change la donne.

Lancé il y a quelques années et pleinement abouti en 2026, ce module intègre la robotique directement dans l’environnement TopSolid’Cam, en continuité totale avec l’existant, sans courbe d’apprentissage supplémentaire, et avec toute la puissance de simulation que les utilisateurs connaissent déjà. Benoît Lallier, chef produit CAM chez TOPSOLID, en explique la philosophie.

Pourquoi la programmation robot freine encore son adoption en atelier

Dans un atelier doté de centres d’usinage conventionnels, la programmation est rodée : mouvements linéaires, axes X/Y/Z, rotations de table. C’est le quotidien de 95 % des clients TOPSOLID. Quand on ajoute un robot à cet environnement, la tentation est de lui dédier un logiciel spécialisé, ce qui implique une double compétence pour le programmeur, une double base de données pour l’entreprise, et inévitablement des ruptures dans la chaîne numérique.

Le robot industriel amène de la complexité et de la flexibilité, puisque sa cinématique multi-axes est fondamentalement différente d’une machine conventionnelle. Mais cette complexité ne devrait pas se transférer au programmeur. C’est le constat qui a guidé le développement de TopSolid’Cam Robot depuis son lancement. C’est précisément ce que permet la programmation hors-ligne : concevoir et valider un programme robot depuis son bureau, sans mobiliser la cellule, pendant qu’elle continue à produire.

La philosophie : considérer le robot comme une machine comme les autres

« On a développé ce métier depuis quelques années avec une intention claire : ne pas faire de différence entre le robot et une machine-outil classique, explique Benoît Lallier. Un client qui programme ses pièces sur ses centres d’usinage, pour lui, c’est intuitif. Quand il passe sur un robot, il n’y a pas de rupture. Il y a bien quelques paramètres spécifiques liés aux axes de rotation du robot, mais la logique de travail reste exactement la même. »

Cette philosophie détermine toute la conception du module. Plutôt que de créer un outil à part, TOPSOLID a intégré la robotique dans la même logique que le fraisage, le tournage ou l’usinage 5 axes : même interface, mêmes bibliothèques d’outils, même environnement de simulation, même post-processeur. Le robot devient simplement une machine supplémentaire dans le parc, avec ses propres paramètres cinématiques.


L’impact est rapide pour les équipes. Les compétences acquises lors de la formation à TopSolid’Cam sont directement réutilisables pour la programmation robotique. Seule une formation complémentaire dédiée à la prise en main du robot et de sa cellule de travail est nécessaire. La complexité des mouvements multi-axes étant gérée automatiquement par le logiciel, la montée en compétence s’en trouve fortement simplifiée. 

Les bibliothèques d’outils coupants, les méthodes enregistrées, les gammes d’usinage capitalisées : tout ce savoir-faire numérique de l’entreprise est directement réutilisable sur le robot. Il n’y a pas deux mondes séparés, il y a un seul environnement de programmation, étendu à une nouvelle machine.

Les fonctionnalités clés de TopSolid’Cam Robot en 2026

Trajectoires 2D, 3D et 5 axes continus

TopSolid’Cam Robot génère des trajectoires complexes en 2D, 3D, ainsi qu’en 4 ou 5 axes continus avec une précision adaptée aux exigences industrielles, quel que soit le type de robot utilisé. La géométrie de la pièce pilote le parcours, comme sur n’importe quelle machine conventionnelle dans TopSolid’Cam.

L’ébavurage automatisé et autres applications robotisées

TopSolid’Cam Robot couvre l’ensemble des opérations d’usinage robotisé : perçage, fraisage, contournage et ébavurage, en 2D, 3D, 4 et 5 axes continus, avec ou sans axes additionnels.

L’ébavurage est l’une des applications les plus immédiatement valorisables de la robotique en atelier. Opération répétitive, physiquement contraignante pour les opérateurs, souvent difficile à standardiser sur des pièces complexes : c’est exactement le type de tâche pour laquelle le robot apporte une valeur ajoutée évidente.

TopSolid’Cam Robot intègre une détection automatique des arêtes à ébavurer. Le logiciel identifie les zones concernées sur la pièce et génère les trajectoires correspondantes, sans intervention manuelle pour définir chaque parcours. Pour les entreprises qui traitent des séries ou des familles de pièces, le gain de temps en programmation est considérable.

Simulation et sécurité

Comme pour toute machine-outil dans TopSolid’Cam, la programmation robot s’appuie sur un jumeau numérique complet : représentation 3D du robot, de son environnement proche, des pièces et des outils. Avant d’envoyer le moindre code à la cellule robotisée, le programmeur simule l’intégralité des mouvements.

Deux problèmes spécifiques à la robotique sont gérés automatiquement. Les collisions sont détectées en amont, comme sur n’importe quel centre d’usinage. Les singularités, ces configurations où le robot perd temporairement un degré de liberté, provoquant des mouvements imprévisibles, sont identifiées et évitées automatiquement par le logiciel. Le résultat : un process fluide et sécurisé, sans surprise à l’atelier.

Le post-processeur

Comme pour les machines-outils conventionnelles, TOPSOLID développe et maintient des post-processeurs certifiés et personnalisables pour tous les robots du marché, tous langages confondus, ISO ou propriétaire.

Ces post-processeurs traduisent les trajectoires simulées en langage directement reconnu par le contrôleur du robot. Le programmeur clique sur « Envoyer le code » : le robot exécute sans correction. 

« C’est là qu’on livre un outil clé en main, au plus juste, explique Benoît Lallier. Le client ne doit pas avoir à corriger quoi que ce soit. »

>>> Lire aussi – Veille technologique : les tendances CAO/FAO qui redéfinissent la compétitivité industrielle en 2026

Une intégration native dans la chaîne numérique TopSolid

L’un des atouts les plus structurants de TopSolid’Cam Robot est son intégration native dans l’écosystème TOPSOLID. La cellule robotisée n’est pas une île isolée dans le système d’information de l’entreprise.

Les données de programmation robot s’inscrivent dans le même PDM (Product Data Management) que les programmes d’usinage conventionnel. Les pièces conçues dans TopSolid’Design arrivent directement en programmation robot – mise en cote moyenne incluse, pour un usinage au plus juste des tolérances –, sans conversion ni ressaisie.

Les gammes, les bibliothèques d’outils, les dossiers de fabrication : tout est généré dans le même environnement, partagé avec les mêmes référentiels.

TopSolid’Cam Robot s’adresse en priorité aux ateliers qui sont déjà équipés de robots industriels, ou qui envisagent de l’être, et qui souhaitent ne pas dupliquer leur environnement de programmation.

Les cas d’usage les plus courants concernent des opérations à forte valeur ergonomique ou de précision répétitive : ébavurage automatisé, fraisage de grandes pièces, opérations multi-faces sur des géométries complexes.

La flexibilité des bras robotisés, combinée à la puissance de programmation de TopSolid’Cam, ouvre des possibilités que ni le robot seul ni la machine-outil conventionnelle ne permettent.

>>> Lire aussi – Du bureau d’études à l’atelier : comment casser les silos pour mieux produire ?

TopSolid’Cam Robot en 2026

Développé depuis plusieurs années, TopSolid’Cam Robot a atteint en 2026 un niveau de maturité qui justifie une adoption sereine en production. Les derniers développements ont notamment renforcé la génération de trajectoires complexes en continu, la gestion des singularités et l’ergonomie de programmation pour que l’expérience soit au plus proche de celle d’une machine-outil conventionnelle.

Benoît Lallier résume l’ambition : « La programmation doit être simple, rapide et fiable. Pas de différence entre programmer un robot et programmer un centre d’usinage. C’est ça, le défi qu’on a relevé. »

Vous êtes déjà utilisateur de TopSolid’Cam et souhaitez explorer l’usinage robot ? Contactez nos équipes pour un échange concret sur votre configuration.

Former les techniciens de demain, sur les outils d’aujourd’hui

Former les techniciens de demain, sur les outils d’aujourd’hui

Chez TOPSOLID, l’engagement envers le monde éducatif ne se résume pas à une simple mise à disposition de licences. C’est une conviction profonde : un éditeur de logiciels industriels français a le devoir d’accompagner ceux qui forment les techniciens et ingénieurs de demain

Pour mieux comprendre cette philosophie, et découvrir comment elle se traduit concrètement sur le terrain, nous avons rencontré le Responsable Commercial Enseignement de TOPSOLID, Vincent Vogel, qui œuvre depuis plusieurs années à tisser des liens durables entre le logiciel et les établissements de formation.

Un engagement éducatif ancré dans l’histoire de l’entreprise

Pendant longtemps, la relation entre TOPSOLID et le monde de l’enseignement relevait davantage de l’initiative individuelle que d’une stratégie structurée. C’est dans les années 2000 qu’un poste dédié à l’éducation a été créé au sein de l’entreprise. Un signal fort de la part d’un éditeur qui voyait dans la formation un axe stratégique à part entière.

Les raisons sont à la fois pragmatiques et philosophiques. Pragmatiques, car les apprenants formés sur un outil ont naturellement tendance à lui rester fidèles lorsqu’ils entrent dans la vie professionnelle. Philosophiques, parce que TOPSOLID est l’un des rares éditeurs de logiciels CAO/FAO à développer l’intégralité de ses solutions en France. 

« Nous sommes un éditeur français, développé en France, avec une approche très franco-française, explique Vincent Vogel. Nous avons une vraie responsabilité d’être présents dans les établissements et d’accompagner enseignants comme élèves. »

Aujourd’hui, ce sont plus de 500 établissements en France qui gravitent dans l’orbite de TOPSOLID, couvrant un large spectre de besoins pédagogiques, des lycées professionnels aux IUT, en passant par les BTS et les écoles d’ingénieurs.

Lire aussi – Recrutement dans l’industrie : séduire les jeunes talents grâce à des outils de production innovants

Le simulateur de conduite : quand un projet pédagogique devient une aventure collective

Chaque année, TOPSOLID s’efforce de produire un reportage mettant en lumière un projet réalisé par des étudiants avec ses logiciels. Après une prothèse de main et une guitare en bois exposée à Eurobois, c’est un simulateur de conduite dynamique qui a été retenu pour cette nouvelle édition… et le projet a largement dépassé les espérances initiales.

La genèse : une rencontre, une ambition

Tout part d’une visite au lycée Monge à Chambéry, établissement polyvalent qui propose une formation tôlerie-chaudronnerie. Vincent Vogel, référent TOPSOLID sur le terrain, y rencontre l’équipe pédagogique et fait le lien avec le lycée Édouard Vaillant, à Limoges, qui avait déjà construit un premier simulateur de conduite.

L’idée s’impose alors : pourquoi ne pas réunir les deux établissements autour d’un projet inter-lycées bien plus ambitieux, et concevoir une nouvelle version du simulateur, aux couleurs de TOPSOLID ?

TOPSOLID de A à Z : de la conception à la fabrication

Ce qui rend ce projet particulièrement remarquable, c’est que l’ensemble de la chaîne numérique TOPSOLID a été mobilisée :

  • La conception en CAO 3D a permis de modéliser chaque pièce du simulateur, d’en corriger le socle et d’optimiser les assemblages avant toute fabrication physique.
  • La FAO a ensuite pris le relais pour le pilotage des machines-outils et la fabrication des pièces.
  • L’ensemble du projet a été centralisé et géré via le PDM (Product Data Management), garantissant la cohérence des données entre les deux établissements.

En d’autres termes, les étudiants ont travaillé exactement comme des techniciens en bureau d’études industriel avec les mêmes contraintes, les mêmes outils, la même rigueur.

Un projet qui rassemble

Après des mois de travail en parallèle dans chaque lycée, une journée de rassemblement a été organisée le 18 mars pour assembler l’ensemble du simulateur pour la première fois. Un moment fort, couronné plus tard par une mise en peinture collective qui a donné au simulateur son aspect final.

La pièce maîtresse a ensuite été exposée au salon Global Industrie, où elle a suscité un engouement remarquable. « Nous avons reçu beaucoup de retours de gens partout en France, pas seulement des lycées impliqués, souligne le Responsable Éducation. Les visiteurs étaient bluffés par la qualité du travail. » Un designer avait apporté quelques conseils esthétiques en amont. Résultat ? Le simulateur est devenu la star du salon.

Lire aussi – TopSolid’Wood dans l’Enseignement

Ce que le projet leur a vraiment appris

Au-delà des compétences techniques, ce projet a offert aux apprenants quelque chose que l’enseignement traditionnel ne peut pas toujours garantir : la fierté de travailler sur un vrai projet, destiné à être exposé au grand public. « Les étudiants étaient enthousiastes à l’idée de travailler sur quelque chose de concret avec TOPSOLID, qui allait être montré lors d’un salon professionnel », raconte le Responsable Éducation.

Les enseignants, eux aussi, ont joué le jeu à fond. Motivés par l’échéance de Global Industrie, ils ont mis les bouchées doubles pour tenir le calendrier, sans qu’on leur impose le moindre timing. L’un d’eux a même organisé une semaine de ski… stratégiquement placée juste avant la visite au lycée Monge. Un équilibre convivial qui dit beaucoup de l’ambiance générale du projet.

TopSolid’Academy : une communauté pour les enseignants

En parallèle des projets terrain, TOPSOLID a lancé en septembre dernier TopSolid’Academy, une plateforme dédiée exclusivement aux enseignants. L’objectif : leur offrir un espace de ressources pédagogiques et d’échanges entre pairs.

Concrètement, la plateforme propose :

  • des ressources et contenus TOPSOLID accessibles gratuitement (tutoriels, supports de cours, actualités logiciel),
  • une communauté d’échanges pédagogiques pour partager des TP, des plans de cours, des retours d’expérience.

Les chiffres parlent d’eux-mêmes : en quelques mois seulement, plus de 300 enseignants se sont inscrits et la plateforme totalise déjà plus de 4 000 téléchargements. Un démarrage qui confirme le besoin réel d’un tel espace dans la communauté enseignante.

Un concours national pour les IUT : la finale à Bordeaux

Autre initiative emblématique : un concours interne destiné aux étudiants d’IUT dans la filière GMP (Génie Mécanique et Productique), centré sur la FAO (usinage). Plus de 70 candidats partout en France ont participé à l’épreuve de sélection pour cette première édition, et la finale se tiendra le 21 mai à l’IUT de Bordeaux. Une belle occasion pour les étudiants de mesurer leur maîtrise de TOPSOLID dans un cadre compétitif et valorisant.

Une philosophie simple : l’outil doit s’effacer devant le métier

Au fond, ce qui guide l’ensemble de la démarche éducative de TOPSOLID peut se résumer en une phrase de son Responsable Éducation : « Quand on forme des élèves à un métier, on ne les forme pas à un logiciel. »

L’outil doit idéalement être celui qui sera utilisé en entreprise, et il doit être suffisamment intuitif pour que l’enseignant reste un formateur de métier – pas un formateur logiciel. C’est précisément l’intention affichée de TopSolid V7 : accessible, abordable, utilisé dans l’industrie et adapté à la pédagogie.

Pour répondre aux contraintes budgétaires des établissements, TOPSOLID a également posé un principe clair : aucun projet éducatif ne doit être bloqué par une question de prix

TOPSOLID Éducation propose des tarifs adaptés et s’adapte aux contraintes de chaque établissement pour proposer des solutions adaptées tout en maintenant l’accompagnement et le suivi nécessaire, comme pour un client industriel.

Conclusion : investir dans la formation, c’est investir dans l’industrie française

L’engagement de TOPSOLID dans l’éducation n’est pas un artifice de communication. C’est le reflet d’une conviction industrielle et citoyenne : un logiciel français qui forme les techniciens d’aujourd’hui contribue directement à la souveraineté industrielle de demain.

Le simulateur de conduite du lycée Monge et d’Édouard Vaillant en est la démonstration la plus concrète. Quand des lycéens passent des mois à concevoir, fabriquer et assembler un projet ambitieux avec les mêmes outils que les professionnels, et qu’ils décrochent des étoiles dans les yeux des visiteurs d’un salon industriel majeur, c’est toute une filière qui gagne en attractivité.

« Quand j’échange avec des jeunes qui me disent qu’ils adorent TOPSOLID, je suis vraiment heureux », confie simplement le Responsable Éducation. Une phrase qui en dit long sur ce qui motive, au fond, cet engagement de longue haleine.

Vous êtes enseignant ou responsable pédagogique et souhaitez équiper votre établissement ou rejoindre TopSolid’Academy ? Contactez notre équipe éducation ! Aucun projet ne doit rester bloqué par une question de budget.